


 ملف PDF للمدونة للقراءة دون اتصال
الخلاصة السريعة: يعتمد الحز على لوحات التعريف المصنوعة من الفولاذ المقاوم للصدأ على سحب إبرة من الألماس أو الكربيد على سطح اللوحة لشق أخدود مستمر ومصقول. لا يستخدم حرارة ولا حبرًا ولا مواد كيميائية، ما يجعله وسيلة منخفضة التكلفة لإضافة الأرقام التسلسلية والتواريخ داخل المصنع على ألواح جاهزة سبق حفرها. غير أن علاماته أقل عمقًا وأضعف تباينًا من الحفر العميق أو الوسم بالطرق النقطي، لذا يناسب البيانات المتغيرة لا نصوص السلامة الثابتة.
إذا كنت تصنّع المعدات على دفعات، فإن لوحة البيانات الفنية ثابتة في معظمها. فالشعار والطراز وحقول الجهد والتحذيرات هي نفسها على كل وحدة. أما الرقم التسلسلي وتاريخ التصنيع، وأحيانًا رمز الخيار، فيتغير مع كل وحدة. ويسدّ الحز على لوحات التعريف المصنوعة من الفولاذ المقاوم للصدأ هذه الفجوة. يشرح هذا المقال كيف يشكّل الوسم بالحز علامة فعلية على ألواح 304 و316، كما يبيّن كيفية إعداد سير عمل داخل المصنع، وأين يتراجع الحز أمام الحفر الكيميائي وليزر الألياف والوسم بالطرق النقطي من حيث وضوح القراءة وسلوك التآكل ومعدل الإنتاج.
المشكلة: البيانات المتغيرة هي نقطة الضعف في برامج لوحات التعريف
المشكلة. تتعامل مصانع OEM عادةً مع بيانات كل وحدة بإحدى أربع طرق، ولكل منها كلفتها. الأولى هي طلب لوحات محفورة مخصصة بالكامل لكل رقم تسلسلي. وهذا يربط التجميع النهائي بقائمة انتظار تصميمات المورّد، وأي خطأ في البيانات يُتلف قطعة دائمة. والثانية هي الختم اليدوي بأختام معدنية، وهي تعمل لكنها تترك خطوط أساس غير متساوية، وعلى الخامة الرقيقة قد تؤدي الضربة إلى انحناء اللوحة حول ثقوب التثبيت. والثالثة هي الحبر السطحي أو الطبقة المطبوعة. وتصف تحليلات الأعطال الصناعية مرارًا علامات مطبوعة تبهت إلى أن «يبقى المعدن في مكانه، لكن النص يختفي». والرابعة هي شراء ليزر ألياف، وهذا يعني كلفة رأسمالية وحاوية وشفط أبخرة وبرنامج سلامة لعمل قد لا يتجاوز بضع عشرات من اللوحات أسبوعيًا.
تفاقم المشكلة. الحجم حقيقي لكنه صغير. ففي أحد نقاشات الممارسين، ذكرت شركة مصنّعة للمعدات أنها ترسل نحو 50 بطاقة من الفولاذ المقاوم للصدأ مرقّمة تسلسليًا شهريًا على خامة بسماكة نحو 0.5 mm إلى ورشة محلية لصناعة الكؤوس التذكارية، وصفتها بأنها «غير موثوقة إطلاقًا» (نقاش الممارسين[1] ). هذا الحجم أقل من أن يبرّر إنشاء خلية وسم مخصصة، لكنه أهم من أن يُترك لمورّد خارجي: فلوحة الرقم التسلسلي غير المقروءة أو المفقودة تقطع إمكانية التتبّع وسجلات الضمان، وفي المعدات الكهربائية تعطّل اعتماد الفحص.
الحل. قسّم اللوحة إلى محتوى ثابت ومحتوى متغير. اشترِ ألواحًا جاهزة محفورة بعمق ومعبّأة بالألوان لكل ما لا يتغير، واحزّ الحقول الخاصة بكل وحدة على خط الإنتاج. يتناول بقية هذا الدليل كيفية القيام بذلك على الوجه الأمثل، ومتى تكون هذه الوسيلة غير مناسبة.
ما هو الحز على لوحات التعريف المصنوعة من الفولاذ المقاوم للصدأ؟
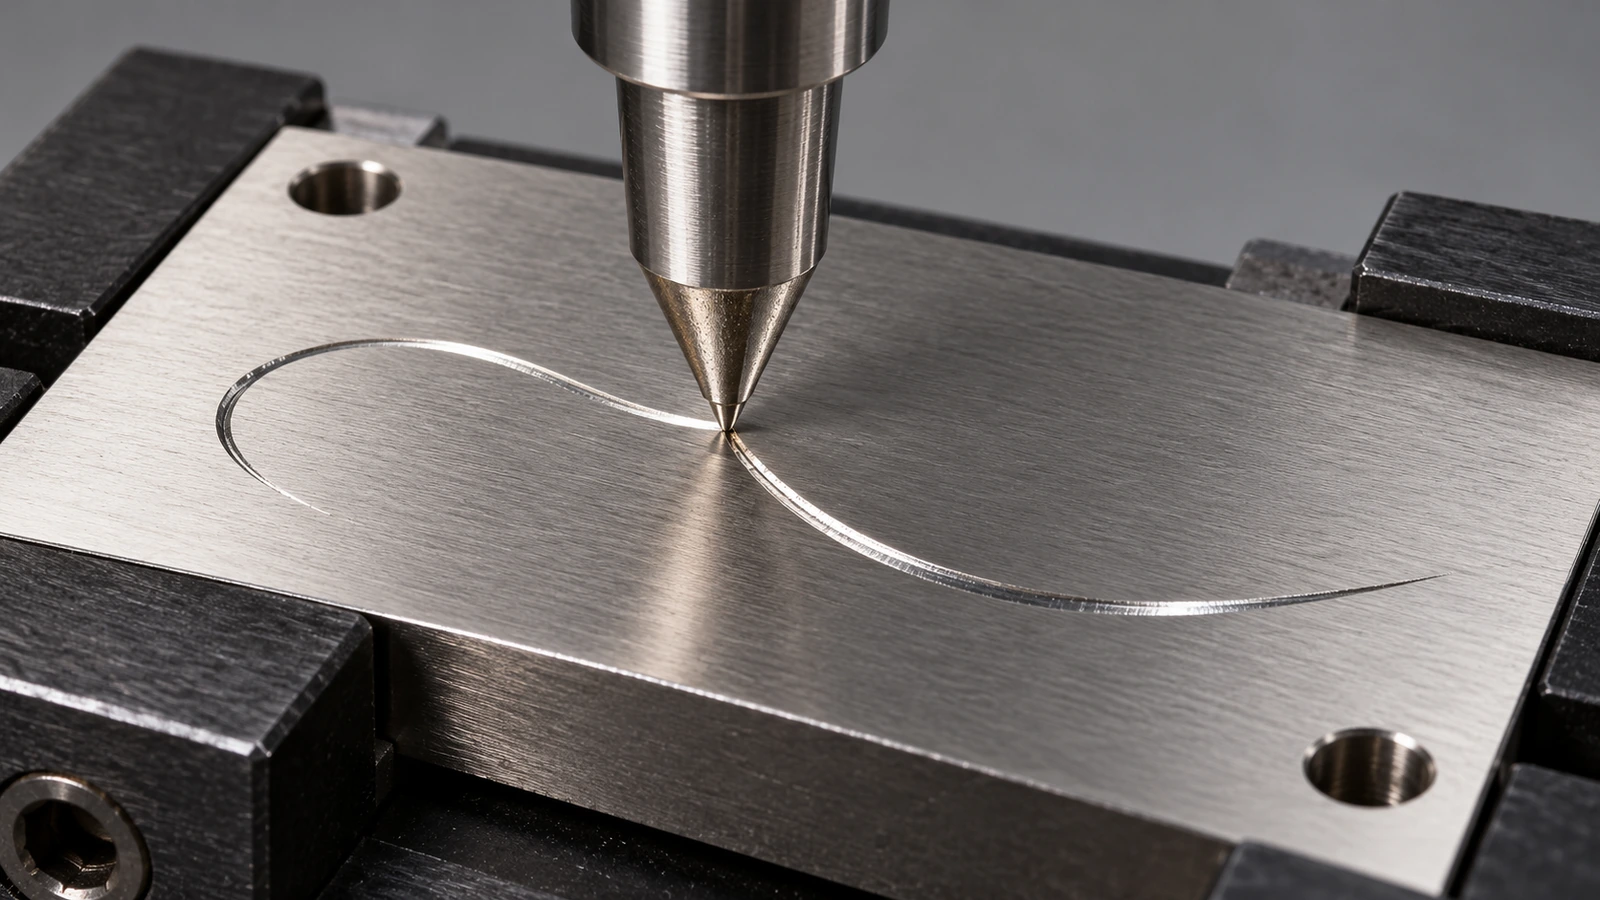
الوسم بالحز، ويُسمى أيضًا الوسم بالسحب أو النقش بالسحب بالألماس، عملية ميكانيكية باردة. تُثبَّت إبرة ذات طرف صلب، عادةً من الألماس أو كربيد التنغستن، على اللوحة بقوة نابضية أو هوائية، ثم تحرّكها الماكينة على امتداد خطوط كل حرف. لا يدور الطرف ولا يطرق، بل يشق أخدودًا مستمرًا على شكل حرف V، فيدفع المعدن إلى الجانبين وإلى الأسفل بدلًا من قصّه على هيئة رايش.
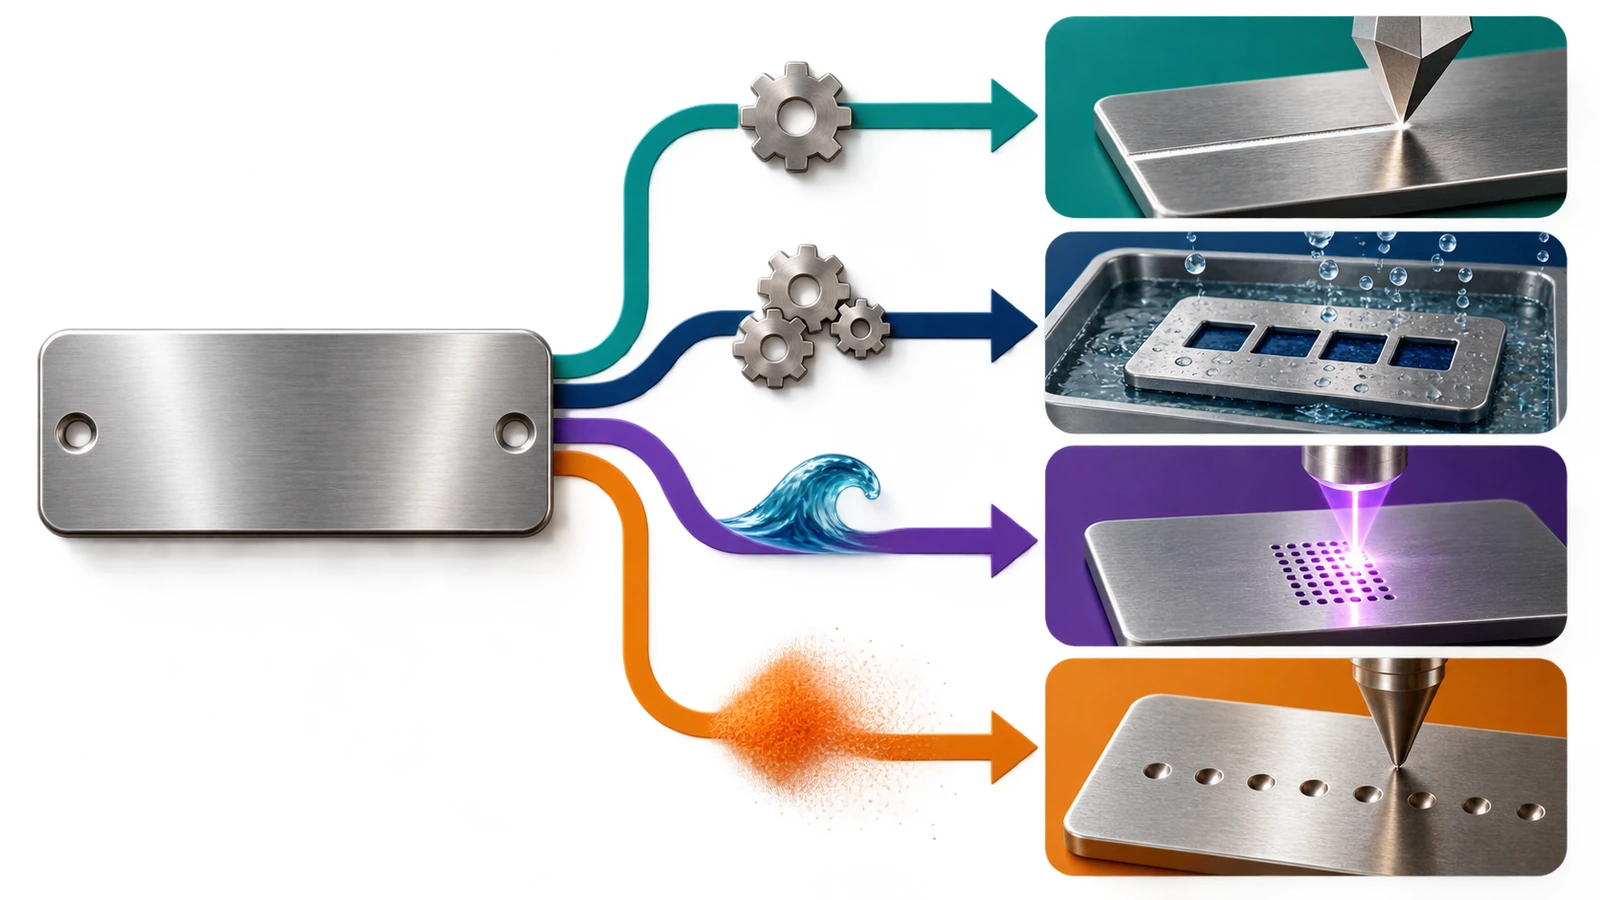
وهذا يضعه بين ثلاث عمليات مجاورة كثيرًا ما تُخلط به:
- النقش الدوّار يستخدم أداة قطع دوّارة تزيل الرايش ويمكنها الوصول إلى عمق أكبر، لكنه يُنتج أيضًا نتوءات حادة ويسبب تآكل الأداة.
- الوسم بالطرق النقطي يطرق دبوسًا لتشكيل صف من الفجوات الصغيرة. يصل إلى عمق أكبر ويتعامل جيدًا مع الأسطح الخشنة أو المنحنية، لكنه أعلى ضجيجًا وتبدو حروفه منقّطة.
- الحفر الكيميائي يذيب المعدن عبر قناع من المقاوم الضوئي. ينتج تجويفًا يمكن ملؤه بالألوان، لكنه يحتاج إلى قناع جديد مع كل تغيير في التصميم.
لأن الخط المحزوز مستمر وجدرانه مصقولة ملساء، يظهر النص المحزوز بحروف نظيفة ذات خط واحد. وتعمل ماكينات الحز بالتحكم الرقمي (CNC) وأدوات السحب بالألماس بخطوط أحادية الخط (خطوط «العصا») لا بخطوط محيطية. وعند تخطيط الحقل المتغير، فإنك تختار مسارات الخطوط لا الأشكال المملوءة.
الفولاذ المقاوم للصدأ المنقوش فئة وسم راسخة بحد ذاتها. فمواصفة ASTM الخاصة بلوحات تسمية الصمامات على متن السفن تدرج «النوع III – فولاذ مقاوم للصدأ، منقوش» بوصفه نوعًا محددًا من اللوحات (ASTM F992[2] ). وإذا كان رسم عميلك يشير إلى تلك المواصفة، فتحقق مما إذا كانت العلامة المحزوزة بالسحب تستوفي طريقة الكتابة المنصوص عليها قبل أن تستبدل الحز بالنقش الدوّار.
ما يحدث للصنفين 304 و316 تحت إبرة الحز
دون إدخال حرارة. يغيّر ليزر الألياف طبقة الأكسيد أو يصهر السطح. وبهذه الطريقة تتكوّن العلامات السوداء الناتجة عن التلدين بالليزر، ولهذا يخلط بعض المستخدمين بين تغيّر لون الليزر والتآكل. ففي أحد نقاشات منتدى لتشطيب المعادن، ظن أحد المستخدمين أن «التلوّن الداكن الذي بقي بعد عملية الليزر هو صدأ/تآكل» (نقاش Finishing.com[3] ). ولا يُنتج الحز أي تلوّن حراري، فلا يظهر هذا الالتباس أثناء الفحص عند الاستلام أو في الميدان.
التصلد بالتشغيل والطبقة الخاملة. تتصلد الدرجات الأوستنيتية مثل 304 و316 بسرعة بالتشغيل على البارد. فجدار الأخدود يتعرض للتشغيل البارد والصقل، وتنكسر الطبقة الخاملة الغنية بالكروم على امتداد الخط ثم تعود فتتكوّن في الهواء. لذلك لا يُنشئ الحز النظيف بذاته نقطة ضعف تجاه التآكل. الخطر الحقيقي هو التلوّث. فقد لاحظ تقييم مخبري للبحرية الأمريكية لمواد لوحات التسمية (التقرير CARDIVNSWC-TR-62-00-05, 2005) تبقّع الصدأ على ألواح 304 و316 «خصوصًا في المناطق التي جرى فيها نقش لوحات التسمية»، وعزا ذلك إلى جزيئات حديد خلّفتها الأدوات. ويترتب على هذه النتيجة عادتان: أولًا، أبقِ طرف الإبرة وأداة التثبيت خاليين من حطام الفولاذ الكربوني. ثانيًا، لا تنظّف اللوحات المحزوزة أبدًا بفرش سلكية فولاذية أو بعجلات جلخ مشتركة.
تأثير الصنف أكبر ما يكون عند الأخدود. يبدأ أي هجوم للكلوريدات حيث توجد الشقوق والأسطح المشغولة على البارد. تنص ASTM A240/A240M على نسبة 2.00–3.00% من الموليبدنوم للنوعين 316 و316L، بينما لا يشترط 304 وجود الموليبدنوم (انظرASTM A240/A240M[4] ). وفي حالات الرذاذ الملحي أو ملح إذابة الجليد أو الغسل بمواد تحتوي على الكلور، احزّ على 316. ويُفصَّل اختيار الصنف في صفحتنا الخاصة بـ لوحات التعريف المحفورة من الفولاذ المقاوم للصدأ حسب الطلب ، ولذلك لا نكرره هنا.
صلابة اللوحة. تطبّق الإبرة حملًا ثابتًا نحو الأسفل. وتنثني اللوحات الرقيقة غير المسنودة، فيتفاوت عمق الأخدود عبر الحقل. وتتراوح خامة لوحات التعريف الفولاذية الصناعية عادةً من نحو 0.018 to 0.125 in. وتضع مواصفات الإنشاء العسكرية حدودًا دنيا لبعض أنواع اللوحات. وتشترط DTL-15024 ألا تقل سماكة لوحات النوع A المحفورة كيميائيًا أو المنقوشة عن 0.03 in (DTL-15024[5] ). وتحت نحو 0.5 mm يصبح استخدام أداة تثبيت مسطحة تسند اللوحة بالكامل أمرًا لا غنى عنه.
كيفية إعداد الحز داخل المصنع للأرقام التسلسلية والتواريخ
يفترض سير العمل أدناه وجود ماكينة وسم بالحز مكتبية أو بجانب خط الإنتاج، وألواحًا جاهزة مسبقة الحفر من مورّد لوحات التعريف.
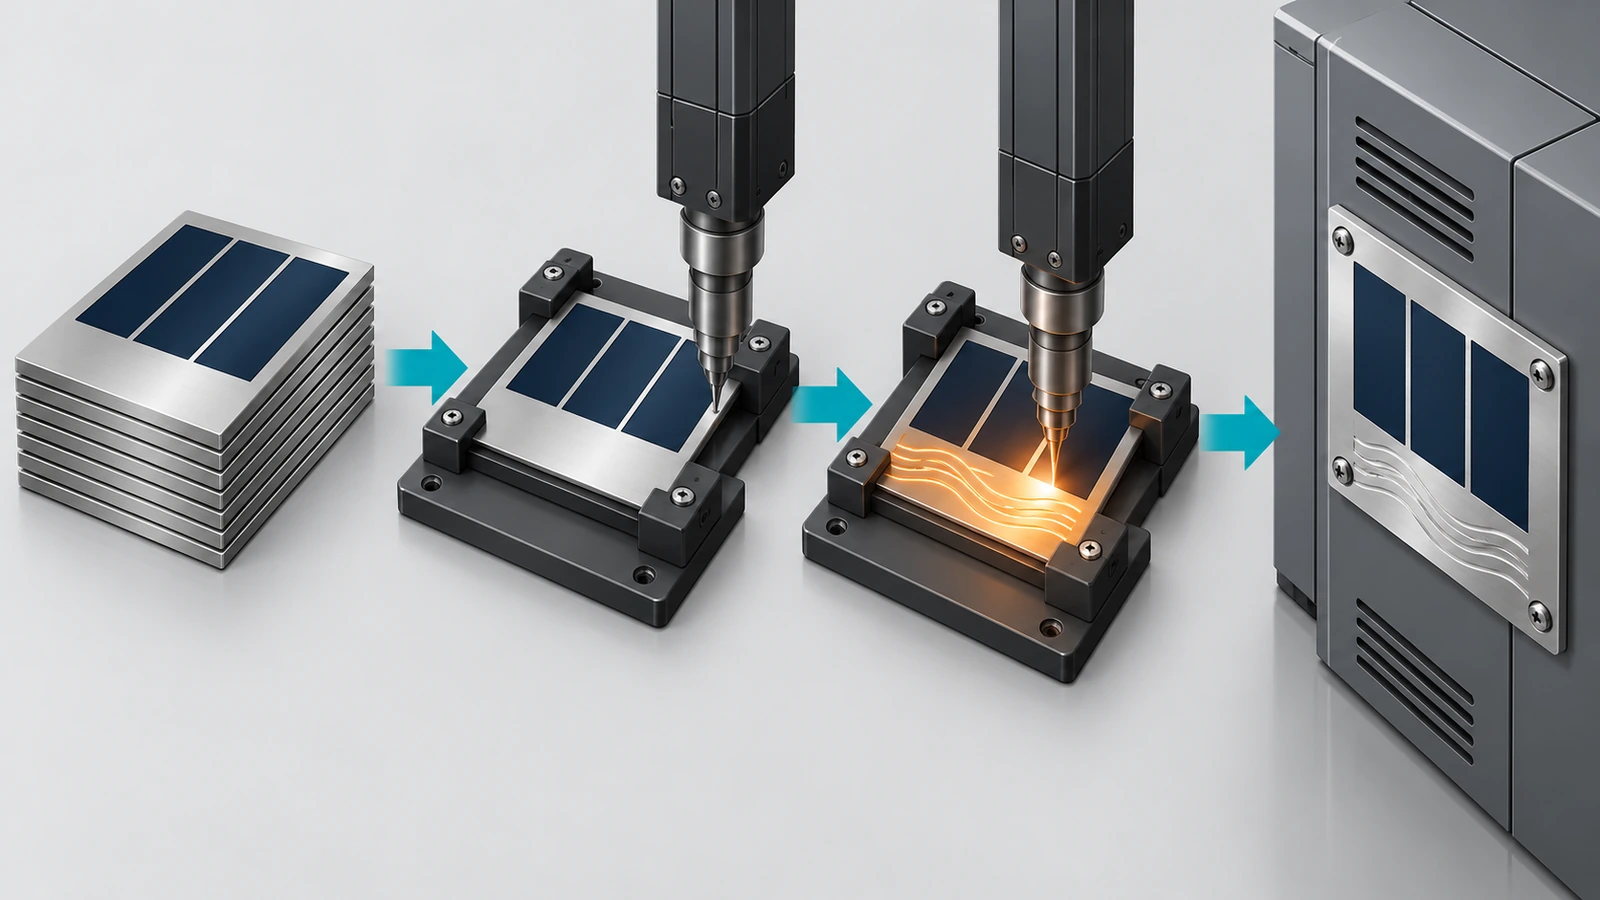
- صمّم اللوح الجاهز حول منطقة الحز. اطلب من المورّد حفر كل المحتوى الثابت وتعبئته بالألوان، وترك الحقول المتغيرة معدنًا عاديًا غير معبّأ. تُوضع عناوين الحقول المحفورة مثل «الرقم التسلسلي» أو «التاريخ» بجوار المنطقة لا داخلها. اترك هوامش خالية بعيدًا عن الثقوب والحواف، لأن الإبرة تحتاج إلى مسار مسطح غير مثقوب.
- اختر تشطيب السطح من أجل التباين. الخط المحزوز أخدود لامع مصقول، ويظهر أفضل ما يكون على سطح أكثر خفوتًا. وعادةً ما يعطي حقل مطفأ بتشطيب #2B أو معالَج بالرمي بالخرز تباينًا أفضل من تشطيب الفرشاة #4 شديد الانعكاس، حيث قد تتنافس اتجاهات الحبيبات مع الخطوط. حدّد تشطيب منطقة الحز في رسم اللوح الجاهز.
- ابنِ أداة تثبيت لتحديد الموضع. أمسك اللوحة من ثقوب التثبيت أو من حوافها على قاعدة مسطحة صلبة بحيث لا تتحرك ولا تنثني. يأتي معظم قابلية التكرار في برنامج الحز من أداة التثبيت: فأخطاء الموضع تضع الأرقام التسلسلية فوق النص المحفور، والانثناء يُنتج خطوطًا ضحلة وغير منتظمة.
- اختر الطرف واضبط القوة والسرعة. تحافظ الأطراف الألماسية على حدّتها على الفولاذ المقاوم للصدأ المقسّى من السلسلة 300 ولا تنقل أي حديد إلى اللوحة. أما أطراف الكربيد فهي أرخص لكنها تبلى أسرع على الفولاذ المقاوم للصدأ. ابدأ بالقوة التي توصي بها الشركة المصنّعة للماكينة للفولاذ المقاوم للصدأ، ثم اضبط القوة وسرعة الحركة معًا. زيادة القوة تعمّق الأخدود لكنها ترفع الحافة أكثر. وخفض السرعة يحسّن اتساق الخطوط في الحروف الصغيرة. سجّل الإعدادات النهائية كوصفة مضبوطة لكل صنف وسماكة.
- حدّد ارتفاع الحروف وفق مسافة القراءة. حدّد الموضع الذي سيقف فيه الفني عند قراءة اللوحة، ثم اختر حجم الحروف أحادية الخط لتلك المسافة في ظروف إضاءة واقعية. تندرج بيانات التقدير الكهربائي ضمن متطلبات الميدان في NFPA 79 وNEC 670.3(A). تأكد من أن حقولك المحزوزة تطابق ما تتوقع الجهة المصدِّقة رؤيته وقراءته.
- أدخل البيانات من نظام، لا من لوحة مفاتيح. اسحب سلاسل الرقم التسلسلي والتاريخ من نظام MES أو ERP لديك وثبّت التنسيق (مثل تواريخ ISO 8601). امنع تكرار الأرقام التسلسلية برمجيًا. فالعلامة الدائمة لا يمكن تصحيحها. والرقم الخاطئ يعني التخلص من اللوحة، وفي الألواح المحفورة يكون ذلك أغلى جزء في التجميع.
- نفّذ فحص العينة الأولى لكل وصفة. تحقق من وضوح القراءة عند المسافة المحددة وتحت ضوء مائل. قِس عمق الأخدود بمقياس العمق أو بجهاز قياس المقطع الجانبي (البروفيلومتر) واحتفظ بمخطط القياس مع الوصفة. ثم اختبر الفرك بمواد التنظيف والقفازات المستخدمة فعليًا في مصنعك. كرر ذلك بعد أي تغيير في الطرف أو أداة التثبيت أو دفعة اللوحات.
- حافظ على نظافة اللوحة بعد الوسم. امسحها بمنظّف خالٍ من الكلور. وإذا اشتُبه في تلوث بالفولاذ، فأخضع اللوحات لمعالجة التخميل (يُنصّ عادةً على معالجات من نوع ASTM A967) قبل استخدامها في بيئة تحتوي على الكلوريدات.
ماذا عن رموز 2D وعلامات UID؟
تستطيع بعض ماكينات الحز رسم رموز Data Matrix، لكن رسم الخلايا المربعة بخطوط متصلة بطيء، والتباين الناتج منخفض. وإذا كان العقد يستند إلى التعريف الفريد للأصناف وفق MIL-STD-130، فيجب أن تكون العلامة مقروءة آليًا وقابلة للتحقق (MIL-STD-130N[6] ). وفي هذه الحالة تحدد متطلبات العقد، لا تفضيل المورّد، ما يجب أن تحققه العلامة. وحيثما يشترط الرسم تقييم جودة الرمز وفق ISO/IEC 15415، يكون الوسم بالطرق النقطي أو الليزر الخيار الأكثر عملية للرمز. ويظل الحز مفيدًا للسطر المقروء بالعين المجردة بجانبه. تحقق دائمًا من أحدث مراجعة لأي مواصفة عسكرية في قاعدة بيانات DLA ASSIST قبل تقديم عرض السعر. المرجع:ASSIST QuickSearch[7]
الحز على لوحات التعريف الفولاذية المقاومة للصدأ مقابل الحفر الكيميائي والليزر والوسم بالطرق النقطي
تأتي أرقام العمق أدناه من أدلة منشورة لمورّدين ومصنّعي معدات، وهي توضح نطاقات نموذجية لا قيمًا مضمونة. يعتمد عمق الحز بدرجة كبيرة على القوة وهندسة الطرف ودعم اللوحة، لذا قِس عمليتك بنفسك بدلًا من الاعتماد على رقم في كتالوج.
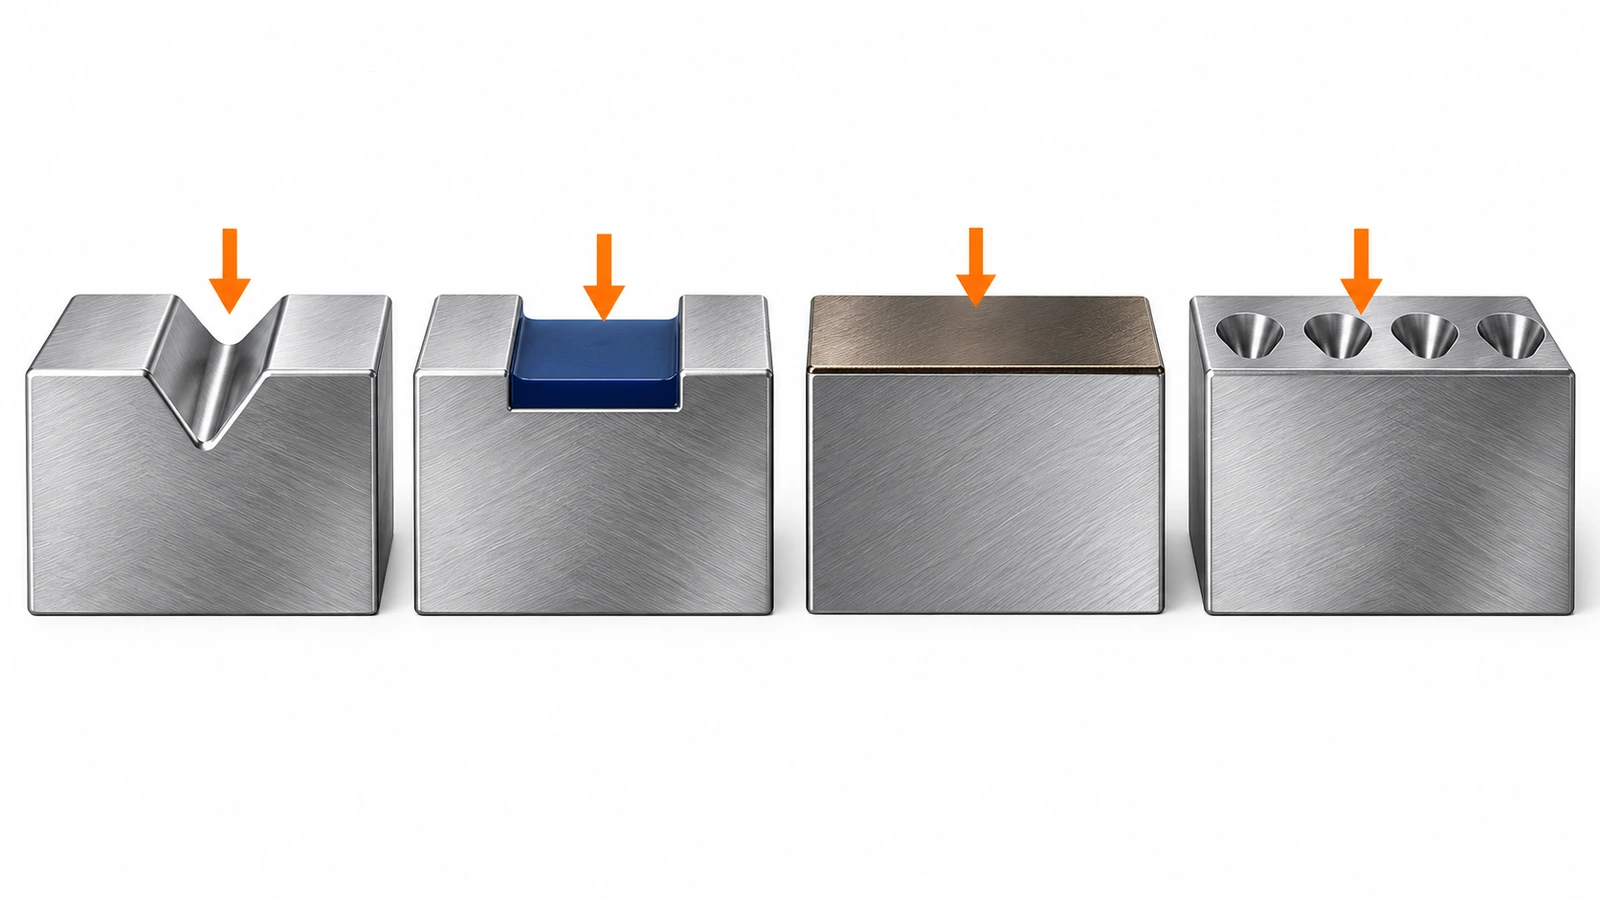
| العامل | الحز / السحب بالألماس | الحفر الكيميائي + التعبئة | ليزر الألياف (تلدين أو إزالة) | الوسم بالطرق النقطي | النقش الدوّار |
|---|---|---|---|---|---|
| كيفية تشكّل العلامة | تشق الإبرة أخدودًا مستمرًا مصقولًا | يذيب الحمض المعدن عبر قناع من المقاوم الضوئي؛ ويُملأ التجويف بالطلاء | تغيّر الحرارة لون الأكسيد أو تزيل المعدن السطحي | ضربات الدبوس تشكّل صفوفًا من الفجوات | أداة قطع دوّارة تزيل الرايش |
| العمق المنشور النموذجي | ضحل؛ تحقق منه لكل وصفة | ~0.0015–0.004 in شائع؛ وأعمق عند الطلب | شبه معدوم (تلدين) إلى ضحل (إزالة) | ~0.2–0.4 mm في أمثلة مصنّعي المعدات على 304/316 | ~0.003–0.007 in متوسط القطع |
| بيانات متغيرة لكل وحدة | نعم، من مصدر بيانات | لا؛ قناع جديد لكل تصميم | نعم، ممتاز | نعم | نعم، لكن ببطء |
| مصدر التباين | انعكاس الضوء من الأخدود؛ بلا لون | تعبئة بالألوان، تباين عالٍ | أكسيد داكن أو سطح مخشّن | ظل داخل الفجوات | الأخدود؛ يمكن ملؤه |
| إدخال الحرارة | لا يوجد | لا يوجد | نعم (تلوّن حراري، منطقة التأثر الحراري HAZ) | لا يوجد | لا يوجد |
| المستهلكات ومتطلبات المصنع | طرف الإبرة؛ هادئ؛ بلا أبخرة | يُنفَّذ لدى المورّد؛ مواد كيميائية ومياه صرف | حاوية، شفط أبخرة، سلامة الليزر | دبابيس؛ ضجيج | أدوات قطع؛ رايش ونتوءات |
| الأنسب لـ | أرقام تسلسلية وتواريخ على ألواح جاهزة، بحجم إنتاج منخفض إلى متوسط | نصوص ثابتة وشعارات ومعلومات سلامة بحجم الدفعات | رموز ورسومات دقيقة وحجم كبير من البيانات المتغيرة | معرّفات عميقة متينة ورموز الوسم المباشر للقطع (DPM) | نص عميق على ألواح أسمك |
هناك فرق واحد لا يظهر في عمود العمق: ما الذي يفشل أولًا. تشير مقارنات منشورة لمورّدين إلى أنه في الألواح المحفورة تكون تعبئة الألوان نقطة الضعف، لأن الإيبوكسي يتآكل أسرع من المعدن المحيط به. أما العلامة المحزوزة فليس فيها تعبئة لتُفقد. تباينها هندسي بحت، فلا يتدهور إلا عندما يتآكل الأخدود نفسه أو ينبسط أو يمتلئ بالأوساخ والطلاء. وهذا يجعل الحز أكثر تحمّلًا للمذيبات ومواد الغسل مقارنة بعلامة ضحلة مطلية. كما يجعله أكثر عرضة للاحتكاك والرذاذ الزائد من الحفر العميق أو الوسم بالطرق النقطي أو الحرف البارز.
متى يتفوق الحز ومتى يقصّر
يكون الحز الخيار الأفضل عندما:
- يتغير عدد قليل من الحقول فقط في كل وحدة ويمكن حفر بقية اللوحة مرة واحدة بحجم الدفعات.
- تحتاج إلى الوسم عند خط التجميع من دون حاويات ليزر أو شفط أبخرة أو تعامل مع مواد كيميائية.
- يكون التلوّن الحراري غير مقبول، كما في المعدات الصحية التي قد يشكك المفتشون فيها بأي تغيّر في اللون.
- يكون للضجيج أهمية، إذ الحز أهدأ بكثير من الوسم بالطرق النقطي في منطقة التجميع.
- قد تتلف مواد التنظيف تعبئة الطلاء بينما يكون الاحتكاك خفيفًا.
اختر وسيلة أخرى عندما:
- يكون النص حرجًا للسلامة ودائمًا، مثل تحذيرات الأخطار وكلمات الإشارة وبيانات الوميض القوسي. أبقِ هذه محفورة بعمق ومعبّأة لدى المورّد، ولا تحزّها أبدًا على خط الإنتاج.
- ستُطلى اللوحة أو يُرمل سطحها أو تتعرض لاحتكاك شديد. يختفي الأخدود الضحل. ويصمد الوسم بالطرق النقطي أو النقش العميق أو الحرف البارز بصورة أفضل.
- تحتاج إلى رموز مقروءة آليًا مقيَّمة وفق معيار. يمنح الليزر أو الوسم بالطرق النقطي تباينًا أكثر موثوقية للخلايا.
- يكون الحجم كبيرًا وكل لوحة فريدة. ستتفوق سرعة ليزر الألياف ومرونته في الرسومات على الحز خطًا بخط في نهاية المطاف.
- يكون السطح منحنيًا أو مخشّنًا أو خشنًا. تحتاج إبرة السحب إلى مسار مسطح أملس. أما الوسم بالطرق النقطي فيتحمل تفاوتًا أكبر بكثير.
الأسئلة الشائعة
الأسئلة الشائعة: هل الحز هو نفسه النقش؟
لا. كلاهما يشكّل أخدودًا، لكن النقش الدوّار يقطع المعدن بأداة دوّارة، بينما يزيح الحز المعدن ويصقله بإبرة لا تدور. لا يخلّف الحز رايشًا، وخطوطه عادةً أضحل. وحيثما تنص مواصفة على لوحات «منقوشة»، فتأكد من أن العلامة المحزوزة بالسحب مقبولة قبل أن تستبدلها.
الأسئلة الشائعة: هل سيجعل الحز لوحة تعريف من 304 أو 316 تصدأ؟
الأخدود المحزوز النظيف يعيد تكوين طبقته الخاملة في الهواء. وغالبًا ما يعود تبقّع الصدأ على الفولاذ المقاوم للصدأ الموسوم إلى جزيئات حديد من أدوات فولاذية أو فرش أو جلخ قريب، كما ورد في تقييم مخبري للبحرية للوحات تسمية منقوشة. استخدم أطرافًا ألماسية، وحافظ على نظافة أدوات التثبيت، وتجنب الفرش السلكية الفولاذية، وحدّد 316 للتعرض للكلوريدات.
الأسئلة الشائعة: هل يمكنني الحز فوق لوحة محفورة معبّأة بالألوان؟
احزّ في حقول المعدن العاري فقط. فالحز عبر تعبئة الطلاء أو الطلاء الشفاف يُقشّر الطلاء ويترك حوافًا خشنة. اطلب من المورّد إبقاء المناطق المتغيرة غير معبّأة وغير مطلية.
الأسئلة الشائعة: ما أدنى سماكة للوحة؟
تنثني اللوحات الرقيقة تحت حمل الإبرة، مما يجعل عمق الأخدود غير منتظم. ومع دعم كامل من أداة تثبيت مسطحة يمكن حز خامة رقيقة. وبدون دعم، توقّع عدم اتساق دون نحو 0.5 mm. أما لوحات النوع A العسكرية المحفورة أو المنقوشة وفق MIL-DTL-15024 فتشترط ما لا يقل عن 0.03 in.
الأسئلة الشائعة: هل يكفي رقم تسلسلي محزوز للوحات UL أو CE أو NEC؟
طريقة الوسم أقل أهمية من وضوح القراءة والمتانة واكتمال الحقول. يحدد NEC 670.3(A) وNFPA 79 البيانات الكهربائية التي يجب أن تظهر، وتشترط لوحات الآلات الخاصة بعلامة CE بنودًا مثل الرقم التسلسلي وسنة الصنع. تحقق من حقولك المحزوزة مع الجهة المصدِّقة خلال أول فحص بدلًا من افتراض القبول.
الأسئلة الشائعة: هل أشتري ألواحًا جاهزة أم لوحات موسومة بالكامل؟
إذا كان أكثر من بضعة حقول يتغير في كل وحدة، أو كان يجب أن تطابق الأرقام التسلسلية سجل التصنيع عند التجميع النهائي، فإن الألواح الجاهزة المحفورة مسبقًا مع الحز داخل المصنع تمنح عادةً تحكمًا أفضل. وإذا كانت كل الوحدات متطابقة، أو لا تتوفر لديك طاقة وسم بجانب الخط، فاللوحات الموسومة بالكامل أبسط. ولتصميم الألواح الجاهزة والكميات والمواعيد، اطلب عرض سعر للوحات تعريف مخصصة من الفولاذ المقاوم للصدأ.
أبرز النقاط
- الحز عملية باردة، لذا لا يترك تلوّنًا حراريًا قد يخلط المفتشون بينه وبين التآكل. — 1 حالة في منتدى اشتُبه فيها بأن تغيّر لون الليزر صدأ (المصدر)
- احزّ الحقول المتغيرة على 316 كلما وُجدت كلوريدات. — يحدد النوع 316 نسبة 2.00–3.00% من الموليبدنوم (المصدر)
- الفولاذ المقاوم للصدأ المنقوش فئة لوحات معترف بها، لكن تحقق من طريقة الكتابة التي يشترطها الرسم. — ASTM F992-17 (أُعيد اعتمادها 2022)، النوع III (المصدر)
- تتحكم صلابة اللوحة في اتساق الحز، لذا ثبّت الخامة الرقيقة تثبيتًا كاملًا. — 0.03 in كحد أدنى للنوع A وفق MIL-DTL-15024 (المصدر)
- تتطلب علامات UID التعاقدية رموزًا مقروءة آليًا، ما يعني عادةً الليزر أو الوسم بالطرق النقطي بجوار النص المحزوز. — MIL-STD-130N، 2007، التعديل 1 in في 2012 (المصدر)
- الترقيم التسلسلي بكميات صغيرة هو بالضبط ما يتحول فيه المورّدون الخارجيون إلى عنق زجاجة. — ~50 بطاقة مرقّمة تسلسليًا شهريًا في حالة واحدة لأحد الممارسين (المصدر)
الخلاصة
لا يحل الحز محل الحفر الكيميائي أو الوسم بالليزر، بل يعمل على أفضل وجه إلى جانبهما. والنمط الذي تستقر عليه معظم شركات OEM هو حفر كل ما هو دائم ومرتبط بالسلامة وتعبئته لدى المورّد، ثم حز الحقول التي تتغير في كل وحدة فقط، على ماكينة وسم مثبّتة ومضبوطة بالوصفات عند خط الإنتاج. وهذا يُبقي الأرقام التسلسلية مطابقة لسجلات التصنيع، ويتجنب التلوّن الحراري وتآكل تعبئة الطلاء في تلك الحقول، ويُخرج مورّد اللوحات من المسار الحرج للتجميع النهائي. وحيثما تتدخل الرموز أو الاحتكاك أو الرذاذ الزائد أو الحجم المتغير الكبير، انقل تلك الحقول إلى الليزر أو الوسم بالطرق النقطي.
إذا كنت تخطط لبرنامج هجين، فابدأ باللوح الجاهز: مناطق حز محجوزة، وتشطيب مطفأ للحقل، والصنف المناسب. فبإمكاننا تصنيع لوحات تعريف المعدات المحفورة من الصنفين 304 و316 بحقول بيانات متغيرة غير معبّأة. أرسل إلينا رسمك وتفاصيل البيئة للحصول على عرض سعر.
المراجع
- Reddit r/lasercutting، «قطع/حفر لوحات التعريف الفولاذية المقاومة للصدأ»، نقاش بين ممارسين حول وسم البطاقات المرقّمة تسلسليًا داخل المصنع، 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International، ASTM F992-17(2022)، المواصفة القياسية للوحات تسمية الصمامات. https://doi.org/10.1520/F0992 ↩
- Finishing.com، سلسلة نقاش حول تغيّر اللون بعد الوسم بالليزر على الفولاذ المقاوم للصدأ. https://www.finishing.com/151/41.shtml ↩
- ASTM International، ASTM A240/A240M-25a، مواصفة الألواح والصفائح والشرائط من الفولاذ المقاوم للصدأ الكرومي والكرومي-النيكلي. https://www.astm.org/a0240_a0240m-25a.html ↩
- وكالة اللوجستيات الدفاعية، صورة وثيقة QuickSearch، MIL-DTL-15024 لوحات وبطاقات وأحزمة تعريف المعدات. https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391.11007 ↩
- وزارة الدفاع الأمريكية، MIL-STD-130N w/التعديل 1، وسم تعريف الممتلكات العسكرية الأمريكية (2007؛ التعديل 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- وكالة اللوجستيات الدفاعية، ASSIST QuickSearch، القاعدة الرسمية للمواصفات والمعايير العسكرية الحالية. https://quicksearch.dla.mil/ ↩


المعلومات أدناه مطلوبة لتسجيل الدخول عبر وسائل التواصل الاجتماعي
تسجيل الدخول
إنشاء حساب جديد